Tipos de máquina de solda inversora e para que serve cada um
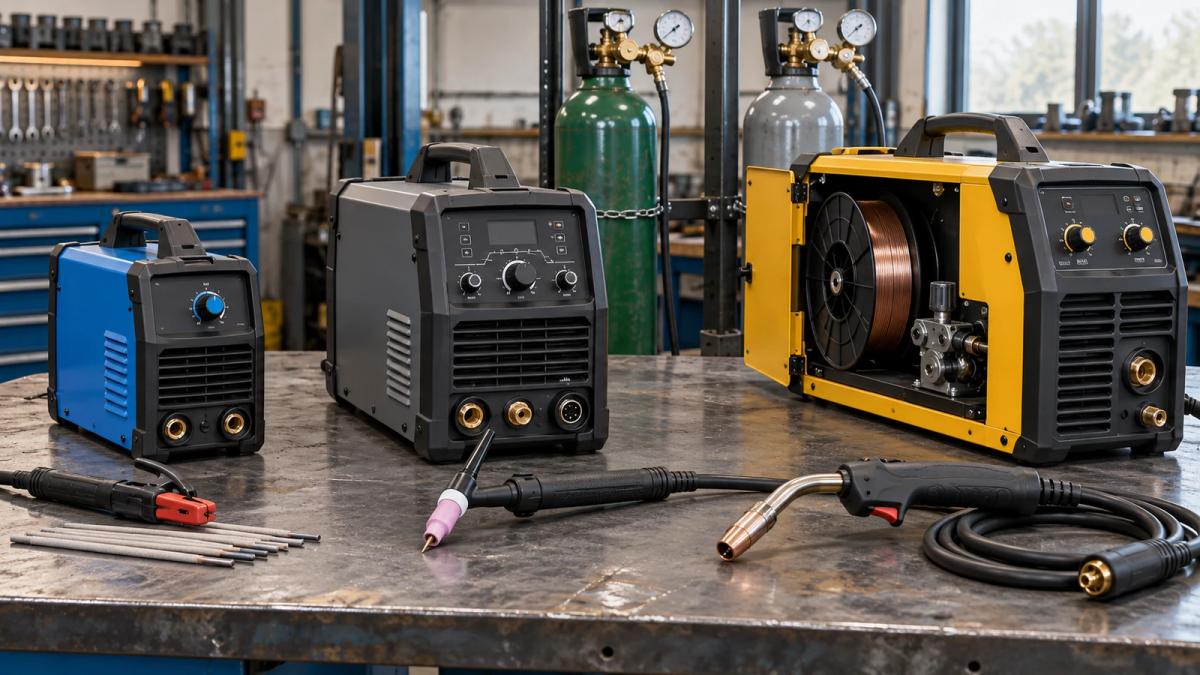
Quais são os tipos de máquina de solda inversora?
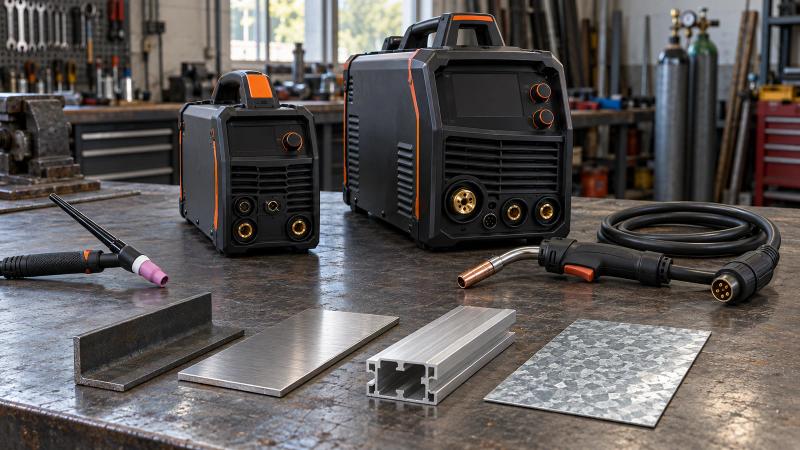
Os tipos de inversora são separados pelo processo de solda que cada uma faz. A eletrônica de dentro é parecida em todas: o que muda é o tipo de saída, os recursos de regulagem e os acessórios, como tocha, alimentador de arame e cilindro de gás.
Os processos se dividem em dois grupos. Eletrodo revestido e TIG trabalham com corrente constante, porque precisam de corrente estável para manter o arco do mesmo tamanho. MIG/MAG e arame tubular trabalham com tensão constante, que mantém o arco estável enquanto o arame é empurrado pela tocha. A Miller Electric explica que algumas fontes fazem os dois modos, e é isso que permite a máquina multiprocesso.
Por que a inversora consegue fazer tudo isso numa caixa pequena está no guia sobre o que é máquina de solda inversora.
O que é a inversora de eletrodo revestido (MMA)?
A inversora de eletrodo revestido, também chamada de MMA ou SMAW, abre o arco entre uma vareta metálica revestida e a peça. O revestimento queima e forma o gás e a escória que protegem a solda, por isso não precisa de cilindro. É o tipo mais barato e o mais vendido para uso em casa, no sítio e em serralheria.
Os pontos fortes são claros:
- Funciona em qualquer lugar: com vento, ao ar livre ou em lugar fechado, porque não depende de gás externo.
- Tolera metal sujo: a Miller Electric registra que o eletrodo adere bem em metal enferrujado ou sujo.
- Equipamento simples: máquina, porta-eletrodo, garra-terra e a caixa de eletrodos.
Os limites também. A Miller Electric indica o eletrodo revestido para metal a partir de cerca de 1,6 mm e diz que ele não solda chapa mais fina que cerca de 1,2 mm, pois fura. O eletrodo precisa ser trocado o tempo todo, solta respingo e deixa escória para tirar. Abrir e manter o arco é a parte mais difícil para quem começa.
Muitas inversoras de eletrodo também fazem TIG por toque (lift TIG), com uma tocha TIG de válvula e um cilindro de argônio. É um TIG mais simples, só em corrente contínua, que serve para começar no processo sem comprar outra máquina.
O que é a inversora TIG e qual a diferença entre TIG DC e TIG AC/DC?
A inversora TIG abre o arco com um eletrodo de tungstênio que não se funde, protegido por argônio. O metal de adição, uma vareta, entra pela outra mão quando a junta precisa; algumas soldas são feitas sem ele. A Miller Electric aponta que o TIG dá a solda de melhor qualidade e acabamento, mas é mais difícil de dominar e bem mais lento que os outros processos.
A diferença entre os dois tipos de TIG está na corrente de saída:
- TIG DC (corrente contínua): solda aço carbono, inox, aço cromo-molibdênio, cobre e latão. É a máquina TIG mais comum e mais barata.
- TIG AC/DC (corrente alternada e contínua): faz tudo o que a DC faz e ainda solda alumínio. É o tipo indicado para quem trabalha com alumínio em TIG.
O alumínio pede corrente alternada por causa da camada de óxido que se forma na superfície. A Miller Electric informa que o óxido de alumínio derrete perto de 1.980 °C, enquanto o alumínio derrete perto de 650 °C; se o óxido fica, a solda não funde direito. Na corrente alternada, a metade positiva do ciclo limpa o óxido e a metade negativa aquece e funde o metal.
A inversora AC/DC deixa ajustar essa divisão, chamada balanço. As duas metades somam sempre 100%, então mais limpeza significa menos penetração. A Miller Electric sugere começar os testes com cerca de 75% do ciclo em negativo e baixar quando aparecem pontinhos pretos de óxido na poça, sem passar de 60%; abaixo disso, a peça precisa de limpeza mecânica antes.
O que é a inversora MIG/MAG?
A inversora MIG/MAG solda com um arame que sai sozinho pela tocha, numa velocidade regulada na máquina, protegido por gás de um cilindro. O nome muda com o gás: MIG quando o gás é inerte, como o argônio puro usado no alumínio, e MAG quando o gás é ativo, como o CO₂ ou a mistura de argônio com CO₂ usada no aço.
A Miller Electric aponta o MIG como o processo mais fácil de aprender, que serve tanto para chapa fina quanto para grossa, solda rápido e não deixa escória. Para aço carbono, a mistura comum é 75% argônio e 25% CO₂, segundo a marca. Por isso é o tipo mais usado em funilaria, escapamento, portão e estrutura leve.
O MIG/MAG tem três pontos de atenção:
- Gás: o cilindro precisa ser comprado ou alugado e recarregado, e o vento leva a proteção embora em serviço ao ar livre.
- Metal limpo: ferrugem, tinta e óleo causam porosidade; a peça precisa estar limpa no ponto da solda.
- Arame e rolete: cada material e diâmetro pede o arame, o rolete e o bico de contato certos.
A escolha do arame, do diâmetro e do gás para cada espessura está no guia sobre como escolher o arame da máquina inversora.
Como funciona a inversora de arame tubular sem gás (flux)?
A inversora de arame tubular sem gás usa um arame oco, com fluxo por dentro, que protege a poça sozinho, como o revestimento do eletrodo faz. É o mesmo jeito de trabalhar do MIG, com o arame saindo pela tocha, mas sem cilindro. Muitas inversoras MIG aceitam esse arame, e algumas máquinas de entrada vêm só com ele.
A Miller Electric aponta as vantagens do arame tubular autoprotegido: aceita metal sujo ou enferrujado, solda fora de posição, penetra bem em chapa grossa e deposita muito material por hora. Também funciona ao ar livre e com vento, porque não depende de gás externo.
Ele tem limites que o comprador precisa conhecer:
- Só metais ferrosos: serve para aço carbono e alguns tipos de ferro fundido, mas não para alumínio.
- Fumaça e escória: solta mais fumaça que o MIG com gás e deixa escória, então pede ventilação e limpeza do cordão.
- Polaridade: o arame autoprotegido costuma trabalhar com polaridade diferente da do MIG com gás; a máquina precisa permitir a troca, e o manual informa a ligação certa.
O que é a inversora multiprocesso?
A inversora multiprocesso faz mais de um processo na mesma máquina, em geral MIG/MAG, arame tubular, eletrodo revestido e TIG. A Miller Electric aponta a vantagem principal: trocar de processo sem comprar outra máquina. Para quem tem pouco espaço ou faz serviços variados, é a compra que mais rende.
Antes de comprar, conferir três pontos na ficha técnica:
- TIG DC ou AC/DC: a maioria das multiprocesso faz TIG só em corrente contínua. Na linha da própria Miller, a Multimatic 215 faz TIG DC, e só a Multimatic 220 AC/DC faz TIG em alumínio.
- TIG por toque ou com tocha completa: muitas fazem TIG por toque, sem pedal nem gás controlado pela máquina.
- Ciclo de trabalho em corrente alta: a Miller Electric informa que a Multimatic 220 AC/DC tem ciclo de 60% a 105 A em MIG, mas cai para 20% a 200 A. Uma máquina dedicada costuma aguentar mais tempo em corrente alta.
O ciclo de trabalho, a corrente e a polaridade de cada processo estão no guia sobre como regular a máquina de solda inversora.
A inversora de corte plasma também solda?
Não. A inversora de corte plasma só corta. Ela aquece ar comprimido até ele virar plasma e conduzir eletricidade; o bico estreito transforma esse plasma num jato fino que derrete o metal e o sopra para fora do corte. Algumas máquinas combinam plasma com TIG e eletrodo, mas o corte e a solda continuam sendo funções separadas.
A Miller Electric explica que o plasma corta qualquer metal que conduz eletricidade, inclusive inox e alumínio, que o maçarico de oxicorte corta mal. O corte é rápido, estreito e não precisa de pré-aquecimento. Para funcionar, a máquina precisa de um compressor com ar seco e na pressão indicada no manual.
Na ficha técnica, a capacidade de corte aparece de duas formas:
- Corte nominal: a espessura de aço carbono que o operador corta à mão com velocidade constante e acabamento bom. É o número para comparar máquinas.
- Corte de separação (sever): a espessura máxima que a máquina consegue atravessar, devagar e com muito acabamento depois. A Miller Electric cita cerca de 32 mm numa máquina de 55 A.
A tomada também conta: a Miller Electric registra que um disjuntor de 20 A reduz a capacidade de corte em cerca de 20% em relação a um de 30 A.
Qual tipo de inversora escolher?
O tipo certo depende do material, da espessura, do lugar do serviço e de quanto tempo há para aprender. Para a primeira máquina de uso geral em aço, a inversora de eletrodo revestido resolve a maioria dos serviços; para chapa fina com bom acabamento, MIG/MAG; para alumínio em TIG, só a AC/DC.
| Critério | Uso típico | Materiais | Gás |
|---|---|---|---|
| Eletrodo revestido (MMA) | Manutenção, serralheria, sítio, serviço ao ar livre | Aço carbono, inox e ferro fundido com eletrodo próprio; chapa a partir de cerca de 1,6 mm | Não usa |
| TIG DC | Acabamento fino, tubulação, peças pequenas | Aço carbono, inox, cromo-molibdênio, cobre, latão | Argônio |
| TIG AC/DC | Tudo do TIG DC, mais peças de alumínio | Os da TIG DC e alumínio | Argônio |
| MIG/MAG | Funilaria, escapamento, portão, estrutura leve, produção | Aço carbono, inox e alumínio, com o arame certo | Mistura argônio e CO₂ ou CO₂ no aço; argônio puro no alumínio |
| Arame tubular sem gás | Serviço ao ar livre, com vento, metal sujo | Aço carbono; não solda alumínio | Não usa |
| Multiprocesso | Oficina com serviços variados e pouco espaço | Conforme os processos de cada modelo; alumínio em TIG só nas AC/DC | Conforme o processo |
| Corte plasma | Corte de chapa e perfil; não solda | Qualquer metal condutor, inclusive inox e alumínio | Ar comprimido |
Pelo tipo de trabalho, a escolha fica assim:
- Primeira máquina para reparos em aço: eletrodo revestido, de preferência com TIG por toque para começar no TIG depois.
- Chapa fina, lataria, escapamento: MIG/MAG com gás.
- Serviço ao ar livre, cerca, portão no campo: eletrodo revestido ou arame tubular sem gás.
- Inox com acabamento, peças pequenas: TIG DC.
- Alumínio: TIG AC/DC ou MIG com arame de alumínio e argônio puro.
- Oficina que faz de tudo: multiprocesso, conferindo se o TIG é DC ou AC/DC.
Os cuidados com cada material, do aço galvanizado ao alumínio, estão no guia sobre qual inversora usar para aço, galvanizado, alumínio e inox. A diferença entre a inversora e a máquina transformadora antiga está no guia sobre a diferença entre máquina de solda e inversora. A comparação dos modelos à venda está em melhores máquinas de solda inversora.
Perguntas frequentes?
Qual é o tipo de inversora mais fácil para iniciante?
A inversora MIG/MAG é a mais fácil de aprender, porque o arame sai sozinho pela tocha e o soldador só controla a velocidade e o ângulo. A de eletrodo revestido é a mais barata e simples de montar, mas abrir e manter o arco exige mais treino.
Inversora de eletrodo solda alumínio?
Não é o caminho indicado. Existem eletrodos revestidos para alumínio, mas o resultado é ruim e difícil de controlar. Para alumínio, o processo certo é TIG em corrente alternada, numa máquina AC/DC, ou MIG com arame de alumínio e argônio puro.
Dá para soldar com MIG sem gás?
Dá, usando arame tubular autoprotegido, o chamado flux sem gás. O fluxo dentro do arame protege a poça, como o revestimento do eletrodo. Muitas inversoras MIG aceitam esse arame; basta trocar o rolo, ajustar a polaridade conforme o manual e regular de novo.
Máquina TIG DC solda inox?
Solda. Aço carbono, inox, cobre e latão são soldados em TIG com corrente contínua. A máquina TIG DC só não serve para alumínio, que pede corrente alternada para quebrar a camada de óxido da superfície. Quem não vai soldar alumínio não precisa pagar pela AC/DC.
Máquina multiprocesso vale a pena?
Vale para quem precisa de mais de um processo e tem espaço ou dinheiro para uma máquina só. O cuidado é conferir o que ela faz de verdade: muitas fazem TIG só em corrente contínua, e o ciclo de trabalho em corrente alta costuma ser menor que o de uma máquina dedicada.
Fontes?
- Miller Electric: Buying Your First Welder, A Practical, Informative Guide for Do-It-Yourselfers
- Miller Electric: Understanding Common Welding Terms, A Guide for Beginners
- Miller Electric: How to Implement AC Balance Control for Aluminum Welding
- Miller Electric: How To Select and Operate a Hand-Held Plasma Cutter
Qual é o tipo de inversora mais fácil para iniciante?
A inversora MIG/MAG é a mais fácil de aprender, porque o arame sai sozinho pela tocha e o soldador só controla a velocidade e o ângulo. A de eletrodo revestido é a mais barata e simples de montar, mas abrir e manter o arco exige mais treino.
Inversora de eletrodo solda alumínio?
Não é o caminho indicado. Existem eletrodos revestidos para alumínio, mas o resultado é ruim e difícil de controlar. Para alumínio, o processo certo é TIG em corrente alternada, numa máquina AC/DC, ou MIG com arame de alumínio e argônio puro.
Dá para soldar com MIG sem gás?
Dá, usando arame tubular autoprotegido, o chamado flux sem gás. O fluxo dentro do arame protege a poça, como o revestimento do eletrodo. Muitas inversoras MIG aceitam esse arame; basta trocar o rolo, ajustar a polaridade conforme o manual e regular de novo.
Máquina TIG DC solda inox?
Solda. Aço carbono, inox, cobre e latão são soldados em TIG com corrente contínua. A máquina TIG DC só não serve para alumínio, que pede corrente alternada para quebrar a camada de óxido da superfície. Quem não vai soldar alumínio não precisa pagar pela AC/DC.
Máquina multiprocesso vale a pena?
Vale para quem precisa de mais de um processo e tem espaço ou dinheiro para uma máquina só. O cuidado é conferir o que ela faz de verdade: muitas fazem TIG só em corrente contínua, e o ciclo de trabalho em corrente alta costuma ser menor que o de uma máquina dedicada.
Referências
- Miller Electric, Buying Your First Welder, A Practical, Informative Guide for Do-It-Yourselfers
- Miller Electric, Understanding Common Welding Terms, A Guide for Beginners
- Miller Electric, How to Implement AC Balance Control for Aluminum Welding
- Miller Electric, How To Select and Operate a Hand-Held Plasma Cutter