Qual inversora usar para aço, galvanizado, alumínio e inox
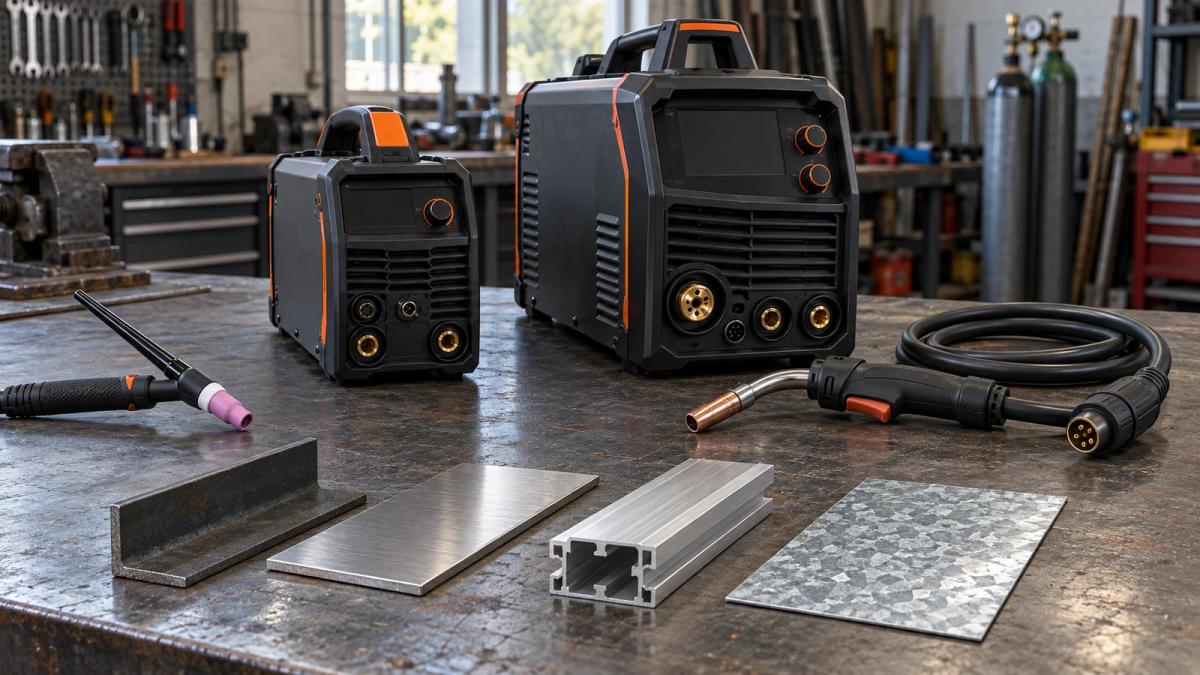
Qual inversora usar para cada material?
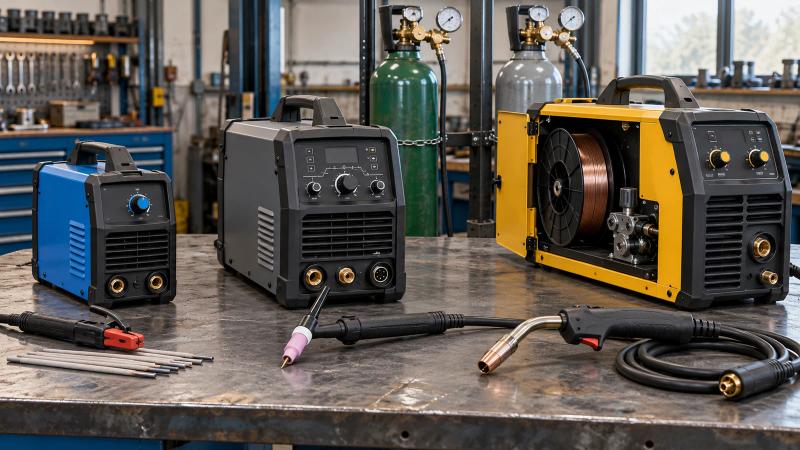
O metal decide o processo, e o processo decide a máquina. A tabela resume o caminho indicado para os quatro metais mais comuns na oficina, com base nas orientações da Miller Electric, da ESAB e da American Galvanizers Association (AGA):
| Critério | Processo indicado | Arame, vareta ou eletrodo | Gás de proteção |
|---|---|---|---|
| Aço carbono | Eletrodo revestido, MIG, arame tubular ou TIG DC | ER70S-6 (MIG), E6013 ou E7018 (eletrodo), ER70S-2 (TIG) | 75% argônio e 25% CO₂ na MIG; argônio puro no TIG |
| Aço galvanizado | MIG ou eletrodo revestido, com o zinco removido da área da solda | Os mesmos do aço carbono | Argônio com CO₂ na MIG |
| Alumínio | TIG AC ou MIG com spool gun ou push-pull, de preferência pulsado | ER4043 ou ER5356 | Argônio puro |
| Inox | TIG DC ou MIG | ER308L no inox 304; 316L no inox 316L | Argônio puro no TIG; menos de 5% de CO₂ na MIG |
A escolha do arame e do gás de cada metal está detalhada no guia sobre como escolher o arame da máquina inversora, e as diferenças entre eletrodo, MIG, TIG e multiprocesso no guia dos tipos de máquina de solda inversora.
Qual inversora usar para aço carbono?
O aço carbono é o metal mais fácil de soldar e aceita todos os processos da inversora. A escolha depende mais da espessura e do tipo de serviço do que do metal:
- Eletrodo revestido (MMA): a inversora mais simples e barata. Solda chapa a partir de cerca de 2 mm, funciona ao ar livre e com vento, e aceita peça com um pouco de ferrugem. Os eletrodos mais comuns são o E6013 e o E7018.
- MIG com gás: mais rápida e mais limpa, sem escória. A Miller indica o arame ER70S-6, que molha bem a poça, com a mistura de 75% de argônio e 25% de CO₂, que dá menos respingo que o CO₂ puro, e polaridade positiva no arame.
- Arame tubular sem gás: a mesma máquina MIG, sem cilindro, para serviço externo. Põe mais calor na peça, e a Miller não recomenda o tubular em chapa fina.
- TIG DC: o acabamento mais limpo e o maior controle, mas o mais lento. A ESAB indica corrente contínua com o eletrodo de tungstênio no negativo para aço, com vareta ER70S-2 e argônio puro.
Em chapa fina de carroceria, a Miller recomenda o menor diâmetro de arame possível e nunca um arame mais grosso que a chapa. A corrente para cada espessura está no guia sobre como regular a máquina de solda inversora.
Como soldar aço galvanizado com segurança?
O aço galvanizado é aço carbono coberto por uma camada de zinco. A máquina é a mesma do aço carbono; o que muda é o cuidado com o zinco, que ferve no calor do arco e vira fumo de óxido de zinco.
A OSHA, agência de segurança do trabalho dos Estados Unidos, trata o problema em detalhe:
- Febre dos fumos metálicos: também chamada de febre do zinco, tem sintomas parecidos com os de gripe, como febre, náusea e tosse, que duram cerca de 24 horas.
- Cádmio: chapa com revestimento de cádmio é mais perigosa. A OSHA alerta que ela pode causar intoxicação aguda sem sintomas de aviso, além de doença pulmonar.
- Ventilação mecânica: a norma da OSHA exige exaustão quando há menos de 10.000 pés cúbicos de espaço por soldador (cerca de 280 m³) ou pé-direito abaixo de 16 pés (cerca de 4,9 m), o que inclui praticamente toda garagem e oficina pequena.
- Respirador com ar: onde a ventilação não basta para evitar a exposição, a OSHA exige respirador de linha de ar ou máscara com mangueira.
A AGA, associação americana de galvanizadores, explica a preparação e a técnica:
- Tirar o zinco: a norma AWS D19.0 pede solda em área sem zinco. A AGA indica remover o revestimento de 2,5 a 10 cm de cada lado da solda, nos dois lados da peça, de preferência com esmerilhadeira. Isso melhora a solda e reduz o fumo.
- Mais devagar na MIG: a velocidade de solda é menor no galvanizado, para dar tempo de o zinco queimar na frente da poça.
- Penetração menor: no topo a topo, a folga entre as peças deve ser maior.
- Gás: o respingo aumenta com CO₂ puro. A mistura de argônio e CO₂, com mais calor e menos velocidade, dá arco mais estável e cordão mais liso. Um produto antirrespingo à base de silicone, petróleo ou grafite, passado antes de soldar, facilita limpar o respingo.
- Eletrodo revestido: avançar mais devagar, com movimento de chicote para frente e para trás na poça, arco curto e sem tecer.
O zinco removido deixa o aço sem proteção contra ferrugem na região da solda. Depois de soldar, a área exposta precisa de uma nova proteção, como tinta rica em zinco.
Qual inversora solda alumínio?
O alumínio pede equipamento próprio, por três motivos que a Miller e a ESAB explicam: a camada de óxido na superfície, a alta condutividade de calor e o arame mole demais para o alimentador comum. Há dois caminhos:
- TIG AC/DC: a ESAB explica que a corrente alternada alterna a limpeza da camada de óxido com a penetração, e por isso é o padrão para alumínio. A TIG só DC não serve. O gás é argônio puro. Para chapa fina de alumínio, a Miller recomenda uma fonte inversora, que permite usar tungstênio ceriado apontado, com mais controle do arco que o tungstênio puro com ponta arredondada das máquinas antigas.
- MIG com spool gun ou push-pull: a spool gun leva um carretel pequeno, de cerca de meio quilo, na própria tocha. Segundo a Miller, o arame anda só alguns centímetros até a poça, o que evita o arame embolado no rolete. A push-pull tem um motor na tocha que puxa o arame e serve para quem gasta muito arame por dia.
A Miller faz quatro alertas para o alumínio na MIG:
- Sem curto-circuito: a transferência por curto-circuito, a mais comum nas inversoras MIG de entrada, não é recomendada no alumínio. A fusão fica quase impossível de acertar e a solda tende a trincar. O indicado é a transferência por spray ou o MIG pulsado, que controla melhor o calor em chapa fina.
- Tensão de entrada: a Miller recomenda máquina ligada em 230 V para alumínio. Nas de 115 V, falta energia para vencer a condutividade e a camada de óxido, e a fusão sai ruim.
- Arame: o ER4043 é o mais fácil de soldar, porque funde mais devagar e tem silício, que ajuda a controlar a poça. O ER5356 dá solda mais resistente e mais protegida contra corrosão, mas funde mais rápido e exige mais prática. O diâmetro mais usado é 0,8 ou 0,9 mm.
- Armazenamento: o arame de alumínio oxida no ar, e o arame oxidado deixa o arco irregular. A embalagem só deve ser aberta na hora de usar.
Antes de soldar, a camada de óxido precisa ser removida com escova de aço inox usada só no alumínio, como explica o guia sobre como escolher o arame da máquina inversora.
Qual inversora solda inox?
O inox solda em TIG DC ou em MIG, com arame e gás diferentes dos do aço carbono. O cuidado principal é o calor: a Miller explica que o inox é mais sensível ao calor que o aço carbono, e calor demais por tempo demais faz o metal perder a resistência à corrosão e oxidar o lado de trás da solda.
- TIG DC: a ESAB indica corrente contínua com o tungstênio no negativo, argônio puro e vareta ER308L para o inox comum. O TIG pulsado reduz o calor e é, segundo a ESAB, ideal para inox fino.
- MIG: a Miller indica gás com menos de 5% de CO₂, para não acrescentar carbono à solda. A mistura tripla de argônio, hélio e CO₂ é a mais usada, com mais hélio na MIG convencional e mais argônio na pulsada. A mistura de 98% de argônio e 2% de CO₂ também funciona.
- Arame: para o inox 304, os arames ER308, ER308L e ER308LSi servem; para o inox 316L, o arame precisa ser 316L, segundo a Miller.
A Miller acrescenta alguns cuidados que valem para a MIG no inox:
- Ferramentas próprias: escova e disco usados só no inox. Ferramenta que já passou em aço carbono contamina a peça.
- Conduíte e roletes próprios: separados dos do aço carbono, com rolete recartilhado em V, porque o arame de inox é mais duro.
- Técnica: empurrar a tocha, manter boa velocidade e evitar tecer o cordão, que concentra calor.
- Pós-gás: segurar a tocha no fim do cordão de meio segundo a três segundos, para o gás proteger a poça enquanto ela solidifica.
Como escolher a máquina pelo material?
A máquina certa é a que solda o metal mais exigente do serviço. Quem trabalha só com aço não precisa pagar por recursos de alumínio; quem pretende soldar alumínio precisa conferir esses recursos antes de comprar:
| Critério | Máquina indicada | O que conferir na ficha técnica |
|---|---|---|
| Só aço carbono | Inversora de eletrodo revestido ou MIG | Corrente máxima e ciclo de trabalho na corrente de uso |
| Aço galvanizado | A mesma do aço carbono | Uso com exaustão local; MIG com gás de argônio e CO₂ |
| Alumínio | TIG AC/DC ou MIG com spool gun ou push-pull | Saída AC no TIG; conexão de spool gun e MIG pulsado na MIG; entrada em 220 V |
| Inox | TIG DC ou MIG | Abertura do arco por alta frequência ou lift arc, que não contamina o tungstênio, e TIG pulsado; pós-gás regulável |
| Vários metais | Multiprocesso com TIG AC/DC ou com spool gun | Quais processos e metais a ficha cobre de fato |
A multiprocesso parece a resposta para todos os metais, mas a maioria faz TIG só em corrente contínua, como mostra o guia dos tipos de máquina de solda inversora. Para alumínio, a ficha precisa dizer TIG AC/DC ou trazer a conexão de spool gun. A comparação das máquinas à venda, com os recursos de cada uma, está em melhores máquinas de solda inversora. O funcionamento da inversora está explicado no guia sobre o que é máquina de solda inversora.
Perguntas frequentes?
Qualquer inversora solda aço carbono?
Solda. O aço carbono é o metal mais fácil de soldar e aceita eletrodo revestido, MIG com gás, arame tubular sem gás e TIG DC. A inversora de eletrodo resolve a maior parte dos serviços; a MIG é mais rápida em chapa fina e em serviço repetido.
Soldar galvanizado faz mal à saúde?
O zinco do galvanizado vira fumo de óxido de zinco no calor do arco. Segundo a OSHA, esse fumo é a causa mais comum da febre dos fumos metálicos, com febre, náusea e tosse por cerca de 24 horas. Tirar o zinco da área da solda e usar exaustão e respirador reduz o risco.
Dá para soldar alumínio com inversora MIG comum?
Não do jeito que ela vem. O arame de alumínio é mole e embola no alimentador comum, e a Miller não recomenda a transferência por curto-circuito no alumínio, porque a fusão fica ruim. O caminho é uma MIG com spool gun ou push-pull, de preferência com pulsado, ou uma TIG AC/DC.
Máquina TIG DC solda alumínio?
Não é o indicado. A ESAB explica que o alumínio pede corrente alternada, que alterna a limpeza da camada de óxido com a penetração. A TIG DC solda aço carbono e inox, e só a TIG AC/DC solda alumínio de forma prática.
Qual arame usar para soldar inox 304?
Para o inox 304, a Miller indica os arames ER308, ER308L ou ER308LSi; para o inox 316L, o arame 316L. O gás deve ter menos de 5% de CO₂, como a mistura de 98% de argônio e 2% de CO₂. A mistura 75/25 do aço carbono não serve para inox.
Fontes?
- OSHA: Shipbuilding and Ship Repair, Respiratory Irritation and Systemic Poisoning
- American Galvanizers Association: Welding Galvanized Steel
- Miller Electric: MIG Aluminum DIY, Selecting the Right Welder, Spool Gun and Filler Wire
- Miller Electric: MIG Welding Aluminum, Important Questions and Best Practices
- Miller Electric: Want To Improve Results When MIG Welding Stainless Steel
- Miller Electric: Successfully Welding Sheet Metal with MIG and TIG
- ESAB: TIG Welding Guide, Process, Equipment and Best Practices
Qualquer inversora solda aço carbono?
Solda. O aço carbono é o metal mais fácil de soldar e aceita eletrodo revestido, MIG com gás, arame tubular sem gás e TIG DC. A inversora de eletrodo resolve a maior parte dos serviços; a MIG é mais rápida em chapa fina e em serviço repetido.
Soldar galvanizado faz mal à saúde?
O zinco do galvanizado vira fumo de óxido de zinco no calor do arco. Segundo a OSHA, esse fumo é a causa mais comum da febre dos fumos metálicos, com febre, náusea e tosse por cerca de 24 horas. Tirar o zinco da área da solda e usar exaustão e respirador reduz o risco.
Dá para soldar alumínio com inversora MIG comum?
Não do jeito que ela vem. O arame de alumínio é mole e embola no alimentador comum, e a Miller não recomenda a transferência por curto-circuito no alumínio, porque a fusão fica ruim. O caminho é uma MIG com spool gun ou push-pull, de preferência com pulsado, ou uma TIG AC/DC.
Máquina TIG DC solda alumínio?
Não é o indicado. A ESAB explica que o alumínio pede corrente alternada, que alterna a limpeza da camada de óxido com a penetração. A TIG DC solda aço carbono e inox, e só a TIG AC/DC solda alumínio de forma prática.
Qual arame usar para soldar inox 304?
Para o inox 304, a Miller indica os arames ER308, ER308L ou ER308LSi; para o inox 316L, o arame 316L. O gás deve ter menos de 5% de CO₂, como a mistura de 98% de argônio e 2% de CO₂. A mistura 75/25 do aço carbono não serve para inox.
Referências
- OSHA, Shipbuilding and Ship Repair, Respiratory Irritation and Systemic Poisoning
- American Galvanizers Association, Welding Galvanized Steel
- Miller Electric, MIG Aluminum DIY, Selecting the Right Welder, Spool Gun and Filler Wire
- Miller Electric, MIG Welding Aluminum, Important Questions and Best Practices
- Miller Electric, Want To Improve Results When MIG Welding Stainless Steel
- Miller Electric, Successfully Welding Sheet Metal with MIG and TIG
- ESAB, TIG Welding Guide, Process, Equipment and Best Practices