Como escolher o arame da máquina de solda inversora
Como escolher o arame da máquina de solda inversora?
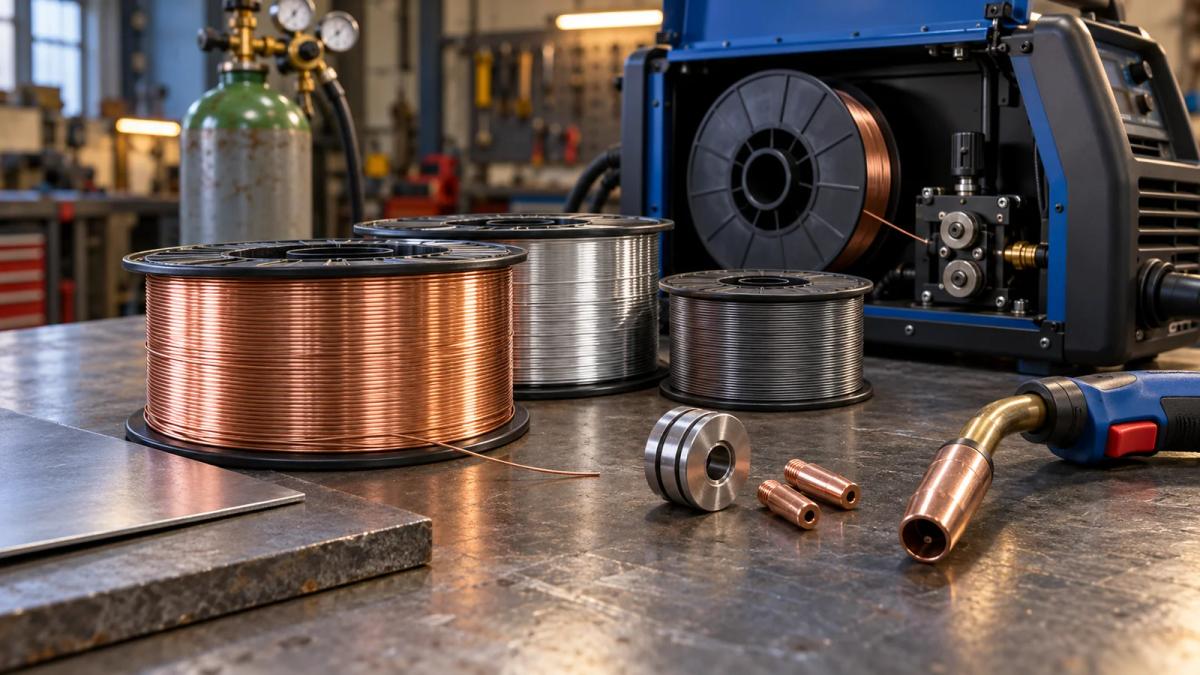
O arame é escolhido em três passos: o metal da peça define a liga do arame, a espessura define o diâmetro e o lugar do serviço define se ele vai com gás ou sem gás. A ESAB resume a regra do diâmetro: arame fino precisa de menos calor e dá mais controle na chapa fina; arame grosso deposita mais material e serve para peça grossa.
Antes de comprar, conferir três pontos na ficha técnica e no manual da máquina:
- Diâmetros aceitos: a ficha técnica lista os diâmetros que o alimentador puxa. O arame de 1,2 mm pede máquina com corrente alta.
- Tamanho do carretel: o compartimento do arame aceita um tamanho máximo de rolo, informado no manual.
- Rolete e bico de contato: o rolete precisa ter o canal do diâmetro e do tipo de arame, e o bico de contato precisa ter o mesmo diâmetro do arame.
Os tipos de inversora e os processos que cada uma faz estão no guia sobre os tipos de máquina de solda inversora.
Qual arame usar para aço carbono: ER70S-6 ou ER70S-3?
Para aço carbono com gás, o arame mais vendido é o ER70S-6. A ESAB explica que ele tem mais manganês e silício que o ER70S-3, o que deixa a poça mais fluida, o cordão mais plano e a solda mais tolerante a carepa de laminação, ferrugem leve e sujeira. O ER70S-3 é indicado para metal limpo e preparado.
Na prática da oficina, o ER70S-6 é o arame de uso geral:
- Ferrugem e carepa: a ficha do Sureweld S-6, da ESAB, informa que o arame aceita superfícies de aço carbono com ferrugem leve ou carepa de laminação. Óleo, tinta e ferrugem grossa continuam precisando de limpeza.
- Gás: o mesmo arame trabalha com CO₂ puro ou mistura de argônio e CO₂. A ESAB explica que o gás à base de argônio dá transferência mais estável e menos respingo, enquanto o CO₂ puro deixa a transferência mais turbulenta, o cordão mais alto e mais respingo.
- Polaridade: o arame sólido trabalha com o arame no positivo (DC+), segundo a ESAB.
A ficha do Sureweld S-6 traz o arame em 0,6 mm e as faixas de corrente para os diâmetros maiores: 75 a 200 A no 0,8 mm, 80 a 250 A no 0,9 mm e 100 a 350 A no 1,1 mm. A corrente certa para cada espessura está no guia sobre como regular a máquina de solda inversora.
Qual arame tubular sem gás escolher: E71T-GS ou E71T-11?
Os dois são arames tubulares autoprotegidos para aço carbono: o fluxo dentro do arame protege a poça, sem cilindro. A diferença está no número de passes que cada um aceita.
- E71T-GS (só um passe): a ESAB descreve o Coreshield 15 como arame para um passe só, em todas as posições, bom para solda sobreposta e de filete em chapa fina de aço carbono e galvanizado. A ficha indica espessuras de 0,8 a 5,0 mm e informa que o arame de 0,8 mm permite soldar chapa a partir de 1,2 mm.
- E71T-11 (um ou vários passes): o Coreshield 11, da ESAB, serve para solda de um ou vários passes, sobreposta, de filete e de topo, em todas as posições. A ficha registra limites para soldas de vários passes acima de 12,7 mm.
Os dois trabalham com o arame no negativo (DC−), o contrário do arame sólido com gás. Por isso a máquina precisa permitir a troca de polaridade, e o manual mostra onde ligar a tocha e a garra-terra. A ESAB lembra que no negativo a maior parte do calor fica no arame, e não na peça, o que reduz o risco de furar chapa fina.
O arame sem gás funciona ao ar livre e com vento, mas solta mais fumaça e respingo que o arame sólido e deixa escória para tirar. Para serviço em oficina fechada, em metal limpo, a ESAB indica o arame sólido com gás; para serviço externo, com vento ou em peça grossa, o tubular.
Qual arame usar para alumínio: ER4043 ou ER5356?
Os dois servem para as ligas de alumínio mais comuns, como a 6061. A ESAB explica que o ER4043 tem cerca de 5% de silício e o ER5356 tem cerca de 5% de magnésio, e cada um leva vantagem num ponto:
- ER4043: a poça é mais fluida, o risco de trinca é um pouco menor e o cordão sai mais liso, com menos respingo e menos fuligem. É o mais fácil de soldar. Fica cinza-escuro depois da anodização e é mais mole, o que dificulta a alimentação pela tocha.
- ER5356: é mais resistente ao cisalhamento (cerca de 26 ksi, contra 15 ksi do ER4043, segundo a ESAB), mais dúctil e combina melhor com a cor da peça anodizada. Por ser mais duro, alimenta melhor no MIG. Não serve para peças que trabalham acima de 65 °C.
O alumínio pede equipamento próprio, porque o arame é mole e embola no alimentador comum:
- Gás: argônio puro. A ESAB indica vazão de 10 a 12 L/min, sem passar de 15 L/min, e proíbe CO₂ ou mistura com CO₂ no alumínio, que causa porosidade.
- Alimentação: tocha spool gun, com o carretel pequeno na própria tocha, ou tocha push-pull.
- Conduíte e rolete: conduíte de teflon ou náilon, nunca de aço, e rolete liso com canal em U.
- Diâmetro: 0,8 ou 1,0 mm para chapa fina, segundo a ESAB.
A ESAB também lembra que a camada de óxido do alumínio derrete perto de 2.050 °C, bem acima dos 660 °C do metal, e precisa ser tirada com escova de aço inox exclusiva logo antes de soldar. Os cuidados com cada metal estão no guia sobre qual inversora usar para aço, galvanizado, alumínio e inox.
Qual arame usar para inox: ER308L?
Para o inox mais comum, o 304, o arame é o ER308L. A ESAB orienta casar o arame com o metal: inox 304 com arame 308, inox 316 com arame 316 e inox em aço carbono com arame 309. O "L" indica carbono baixo, o que reduz o risco de corrosão entre os grãos depois da solda.
No mercado também aparece o ER308LSi, com um pouco mais de silício. A ESAB informa que o silício maior melhora o molhamento, deixando o cordão mais bem espalhado nas bordas. Para quem solda no MIG, é uma boa opção do mesmo tipo.
O gás do inox é diferente do gás do aço carbono. A ESAB indica misturas com muito argônio, como 98% de argônio e 2% de oxigênio ou 98% de argônio e 2% de CO₂. A mistura 75/25 e o CO₂ puro, usados no aço carbono, não estão entre as misturas indicadas para inox com arame sólido.
Qual diâmetro de arame usar para cada espessura?
O diâmetro acompanha a espessura da chapa: quanto mais fina a peça, mais fino o arame. A ESAB indica, para aço carbono, 0,6 mm na chapa mais fina e 0,8 mm de cerca de 2 mm (chapa 14) até 5 mm. Acima disso, os diâmetros de 0,9 a 1,2 mm depositam mais material por passe.
| Critério | Arame sólido com gás | Arame tubular sem gás | Observação |
|---|---|---|---|
| Até cerca de 1 mm | 0,6 mm | Não indicado | O E71T-GS de 0,8 mm começa em chapa de 1,2 mm |
| De 1,2 a 2 mm | 0,6 ou 0,8 mm | 0,8 mm (E71T-GS) | Chapa de lataria e escapamento; risco alto de furar |
| De 2 a 5 mm | 0,8 ou 0,9 mm | 0,8 ou 0,9 mm (E71T-GS ou E71T-11) | Faixa da maioria das inversoras de uso geral |
| Acima de 5 mm | 0,9 a 1,2 mm, em mais de um passe | 0,9 a 1,2 mm (E71T-11) | O E71T-GS não aceita vários passes; o 1,2 mm pede máquina com corrente alta |
A tabela é um ponto de partida. O manual da máquina e a tabela colada na tampa do alimentador trazem a corrente e a velocidade do arame para cada diâmetro e espessura, e o teste numa sobra da mesma chapa confirma a regulagem.
Qual gás de proteção usar com cada arame?
O gás é escolhido pela liga do arame. O arame tubular autoprotegido é o único que dispensa cilindro.
| Critério | Metal | Gás de proteção | Polaridade |
|---|---|---|---|
| ER70S-6 (sólido) | Aço carbono, inclusive com ferrugem leve ou carepa | Argônio e CO₂ ou CO₂ puro | Arame no positivo (DC+) |
| E71T-GS (tubular) | Aço carbono e galvanizado fino, um passe só | Não usa | Arame no negativo (DC−) |
| E71T-11 (tubular) | Aço carbono, um ou vários passes | Não usa | Arame no negativo (DC−) |
| ER4043 | Alumínio, ligas 6xxx e outras indicadas na tabela do fabricante | Argônio puro | Arame no positivo (DC+) |
| ER5356 | Alumínio, peças mais solicitadas ou anodizadas, até 65 °C | Argônio puro | Arame no positivo (DC+) |
| ER308L / ER308LSi | Inox 304 e 308 | Argônio com 2% de oxigênio ou 2% de CO₂ | Arame no positivo (DC+) |
No aço galvanizado, a ESAB indica a mistura com mais CO₂, como 75% de argônio e 25% de CO₂, porque o CO₂ ajuda a limpar a poça e a reduzir a porosidade causada pelo zinco. Tensão um pouco mais alta e avanço mais lento dão tempo para os gases saírem da poça. A fumaça do zinco é tóxica: a solda de galvanizado pede ventilação e máscara adequada.
A comparação das máquinas à venda, com os diâmetros de arame que cada uma aceita, está em melhores máquinas de solda inversora. O funcionamento da inversora por dentro está no guia sobre o que é máquina de solda inversora.
Perguntas frequentes?
Qual é o arame mais usado na inversora MIG?
É o arame sólido ER70S-6 para aço carbono, em 0,8 ou 0,9 mm, com mistura de argônio e CO₂ ou CO₂ puro. Ele tem mais manganês e silício que o ER70S-3, por isso tolera melhor carepa de laminação e ferrugem leve.
Qual a diferença entre o arame tubular E71T-GS e o E71T-11?
Os dois são arames sem gás para aço carbono e trabalham com polaridade negativa no arame. O E71T-GS é só para um passe, indicado para chapa fina e galvanizada. O E71T-11 aceita um ou vários passes; a ESAB registra limite para soldas de vários passes acima de 12,7 mm.
Arame 0,8 mm ou 0,9 mm, qual comprar?
Para chapa fina de lataria e serralheria leve, o 0,8 mm dá mais controle e menos risco de furar. O 0,9 mm deposita mais material e rende melhor em chapa de 3 a 5 mm. Antes de comprar, conferir na ficha técnica da máquina quais diâmetros ela aceita e se o rolete é do mesmo diâmetro.
Dá para soldar alumínio com a inversora MIG comum?
Só com o equipamento certo: arame ER4043 ou ER5356, argônio puro, conduíte de teflon e rolete com canal em U. O arame de alumínio é mole e embola no alimentador comum, por isso a ESAB recomenda tocha spool gun ou push-pull. Sem isso, o alumínio é soldado em TIG AC/DC.
Qual gás usar com arame de inox ER308L?
Argônio com pouco gás ativo. A ESAB indica misturas com muito argônio, como 98% de argônio e 2% de oxigênio ou de CO₂. O CO₂ puro e a mistura 75/25 do aço carbono não servem para o inox com arame sólido.
Fontes?
- ESAB: How to Choose the Right MIG Wire
- ESAB: Welding Thin Materials, Best Practices for Steel, Stainless, Aluminium and Galvanised
- ESAB: Sureweld S-6 (GMAW), ficha do produto
- ESAB: Coreshield 15 (E71T-GS), ficha do produto
- ESAB: Coreshield 11 (E71T-11), ficha do produto
- ESAB: Should I use 4043 or 5356 filler alloy?
- ESAB: MIG Welding Thin Aluminium, Challenges and Best Practices
- ESAB: OK Autrod 308LSi, ficha do produto
Qual é o arame mais usado na inversora MIG?
É o arame sólido ER70S-6 para aço carbono, em 0,8 ou 0,9 mm, com mistura de argônio e CO₂ ou CO₂ puro. Ele tem mais manganês e silício que o ER70S-3, por isso tolera melhor carepa de laminação e ferrugem leve.
Qual a diferença entre o arame tubular E71T-GS e o E71T-11?
Os dois são arames sem gás para aço carbono e trabalham com polaridade negativa no arame. O E71T-GS é só para um passe, indicado para chapa fina e galvanizada. O E71T-11 aceita um ou vários passes; a ESAB registra limite para soldas de vários passes acima de 12,7 mm.
Arame 0,8 mm ou 0,9 mm, qual comprar?
Para chapa fina de lataria e serralheria leve, o 0,8 mm dá mais controle e menos risco de furar. O 0,9 mm deposita mais material e rende melhor em chapa de 3 a 5 mm. Antes de comprar, conferir na ficha técnica da máquina quais diâmetros ela aceita e se o rolete é do mesmo diâmetro.
Dá para soldar alumínio com a inversora MIG comum?
Só com o equipamento certo: arame ER4043 ou ER5356, argônio puro, conduíte de teflon e rolete com canal em U. O arame de alumínio é mole e embola no alimentador comum, por isso a ESAB recomenda tocha spool gun ou push-pull. Sem isso, o alumínio é soldado em TIG AC/DC.
Qual gás usar com arame de inox ER308L?
Argônio com pouco gás ativo. A ESAB indica misturas com muito argônio, como 98% de argônio e 2% de oxigênio ou de CO₂. O CO₂ puro e a mistura 75/25 do aço carbono não servem para o inox com arame sólido.
Referências
- ESAB, How to Choose the Right MIG Wire
- ESAB, Welding Thin Materials, Best Practices for Steel, Stainless, Aluminium and Galvanised
- ESAB, Sureweld S-6 (GMAW), ficha do produto
- ESAB, Coreshield 15 (E71T-GS), ficha do produto
- ESAB, Coreshield 11 (E71T-11), ficha do produto
- ESAB, Should I use 4043 or 5356 filler alloy?
- ESAB, MIG Welding Thin Aluminium, Challenges and Best Practices
- ESAB, OK Autrod 308LSi, ficha do produto