Como regular a máquina de solda inversora
Como regular a máquina de solda inversora?
A regulagem começa pela espessura da peça, porque é ela que define quanta corrente a solda precisa. A Miller usa uma regra de partida simples: 1 ampere para cada milésimo de polegada de espessura. Convertida para milímetro, a regra dá cerca de 40 A por milímetro de aço carbono:
- Chapa de 1 mm: cerca de 40 A.
- Chapa de 2 mm: cerca de 80 A.
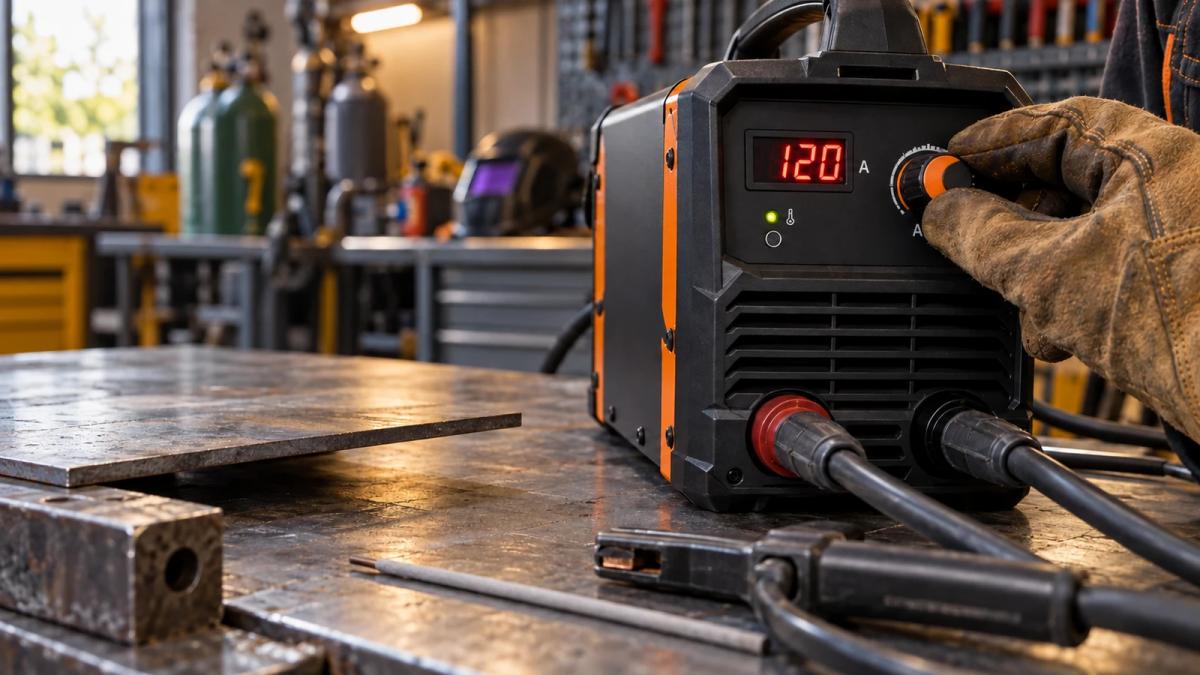
- Chapa de 3 mm: cerca de 120 A.
- Chapa de 5 mm: cerca de 200 A, o que já passa do limite de muitas inversoras portáteis em um passe só.
O número é um ponto de partida, não a regulagem final. A tabela colada na tampa do alimentador ou no manual da máquina traz os valores para aquele equipamento, e o teste numa sobra da mesma chapa confirma o ajuste. A Miller define o cordão bem regulado como o que tem boa penetração, perfil plano, largura certa e boa ligação nas bordas.
Como regular a corrente, a tensão e a velocidade do arame na MIG?
Na inversora MIG de tensão constante, quem define a corrente é a velocidade do arame, e não um botão de amperes. A ESAB explica a divisão de tarefas:
- Velocidade do arame: mais arame por minuto significa mais corrente, mais calor e mais material depositado. É o ajuste principal da penetração.
- Tensão: controla o comprimento do arco. Tensão maior dá arco mais longo e cordão mais largo e plano; tensão menor dá arco mais curto e cordão mais estreito e alto.
A Miller converte a corrente em velocidade do arame com um fator para cada diâmetro, em polegadas por minuto para cada ampere. Convertido para metro por minuto, fica assim:
| Critério | Corrente de partida | Arame 0,8 mm | Arame 0,9 mm | Arame 1,2 mm |
|---|---|---|---|---|
| 1 mm | Cerca de 40 A | 2,0 m/min | Abaixo da faixa (50 A) | Abaixo da faixa (75 A) |
| 2 mm | Cerca de 80 A | 4,1 m/min | 3,3 m/min | No limite de baixo (75 A) |
| 3 mm | Cerca de 120 A | 6,1 m/min | 4,9 m/min | 3,0 m/min |
| 5 mm | Cerca de 200 A | Acima da faixa (145 A) | Acima da faixa (180 A) | 5,0 m/min |
A tabela foi calculada com a regra e os fatores publicados pela Miller (2 pol/min por ampere no arame de 0,030 pol, 1,6 no de 0,035 pol e 1 no de 0,045 pol), com os diâmetros arredondados para 0,8, 0,9 e 1,2 mm. As faixas entre parênteses são os limites de corrente de cada diâmetro, também da Miller. O arame de 0,6 mm, para chapa abaixo de 1 mm, usa fator de 3,5: a 40 A, cerca de 3,6 m/min. A escolha do arame para cada espessura está no guia sobre como escolher o arame da máquina inversora.
A tensão não entra na tabela porque muda com a máquina, o gás e o diâmetro do arame. Ela é acertada depois da velocidade do arame, pelo som e pelo cordão. A ESAB descreve o arco curto bem regulado como um chiado rápido e contínuo. Estalos fortes indicam tensão baixa ou arame rápido demais; arame batendo na peça sem fundir indica tensão baixa. A Miller completa: se o arame bate na peça, subir a tensão; se o arco fica instável e queima perto do bico, baixar.
Nas máquinas sinérgicas, a velocidade do arame é o único ajuste principal e a máquina escolhe a tensão sozinha. Um ajuste fino de tensão corrige a forma do cordão. Algumas inversoras também têm controle de dinâmica do arco (indutância), que a ESAB descreve numa escala de −9 a +9: valores baixos deixam o arco mais macio e com menos respingo, bom para chapa fina; valores altos aumentam a penetração.
Como regular a corrente no eletrodo revestido?
No eletrodo revestido a máquina trabalha em corrente constante, e o ajuste é a amperagem. A faixa certa vem da caixa do eletrodo. As fichas da ESAB trazem as faixas dos dois eletrodos mais comuns:
| Critério | E6013 (OK 46.00) | E7018 (OK 48.00) |
|---|---|---|
| 2,0 mm | 50 a 80 A | 55 a 90 A |
| 2,5 mm | 60 a 100 A | 70 a 110 A |
| 3,2 mm | 80 a 150 A | 90 a 140 A |
| 4,0 mm | 100 a 230 A | 120 a 190 A |
A Miller sugere começar perto de 1 ampere por milésimo de polegada do diâmetro do eletrodo, o que dá cerca de 100 A no 2,5 mm e 125 A no 3,2 mm, e ajustar de 5 em 5 ou de 10 em 10 A até o cordão sair certo. Na vertical subindo, a ESAB indica cerca de 10% menos corrente que na posição plana; sobre a cabeça, a Miller indica cerca de 15% menos.
A técnica também faz parte da regulagem:
- Comprimento do arco: no máximo igual ao diâmetro da alma do eletrodo, segundo a Miller. Um eletrodo de 3,2 mm fica a cerca de 3 mm da peça.
- Ângulo: a ESAB indica o eletrodo inclinado de 5 a 15 graus para trás, arrastando, na posição plana. Acima de 20 graus a penetração cai e o respingo aumenta.
- Velocidade: o arco fica no terço da frente da poça, segundo a Miller.
Qual polaridade usar em cada processo?
A polaridade define para onde vai a maior parte do calor, e a errada estraga a solda mesmo com corrente e tensão certas:
- MIG com arame sólido e gás: arame no positivo (DC+). A ESAB explica que essa polaridade dá mais penetração e cordão melhor.
- Arame tubular sem gás: arame no negativo (DC−) na maioria dos arames autoprotegidos. A ESAB alerta que a polaridade errada no tubular causa muito respingo, porosidade e falta de fusão que nenhum outro ajuste corrige.
- Eletrodo E6013: a ficha do OK 46.00 aceita corrente alternada e contínua nas duas polaridades.
- Eletrodo E7018: a ficha do OK 48.00 indica DC+, com DC− como alternativa.
- TIG em aço e inox: tocha no negativo (DC−). O alumínio pede TIG AC, como mostra o guia dos tipos de máquina de solda inversora.
Na inversora, trocar a polaridade é inverter os cabos nos bornes da frente, ou o cabo curto da tocha MIG dentro do compartimento do arame. O manual mostra a ligação de cada processo. A Miller lembra que no eletrodo o DC+ penetra cerca de 10% mais que a corrente alternada na mesma amperagem, e que o DC− é melhor para chapa fina.
O que é ciclo de trabalho e como ele limita a regulagem?
O ciclo de trabalho é a porcentagem de uma janela de 10 minutos em que a máquina solda sem parar numa certa corrente. A Miller dá o exemplo de uma máquina com 30% a 215 A: ela solda 3 minutos seguidos nessa corrente e precisa de cerca de 7 minutos para esfriar.
Três pontos pesam na hora de regular:
- Corrente maior, ciclo menor: quanto mais alta a corrente, mais calor dentro da máquina e menor o tempo de solda contínuo. A mesma máquina solda por mais tempo numa corrente menor.
- Proteção térmica: quando o ciclo passa do limite, a proteção desliga a máquina até ela esfriar. Abusar disso desgasta os componentes internos, segundo a Miller.
- Tabela do manual: o manual traz um gráfico de ciclo de trabalho por corrente. Basta achar a corrente usada e ler a porcentagem correspondente.
Para quem solda chapa grossa por muito tempo, o ciclo de trabalho na corrente de uso pesa mais que a corrente máxima da máquina. A comparação das máquinas à venda, com o ciclo de trabalho de cada uma, está em melhores máquinas de solda inversora.
Como diagnosticar a regulagem pelo cordão de solda?
O cordão mostra qual ajuste está fora. A Miller relaciona cada aparência a uma causa provável, e a regra vale para MIG e, em boa parte, para eletrodo:
| Critério | Causa provável | O que ajustar |
|---|---|---|
| Cordão alto, redondo, com muito respingo e bordas mal ligadas | Tensão baixa (MIG) | Subir a tensão aos poucos |
| Arco instável, penetração irregular, arame queimando perto do bico | Tensão alta (MIG) | Baixar a tensão |
| Cordão estreito e alto, com bordas mal ligadas | Velocidade do arame ou corrente baixa, ou avanço rápido demais | Subir o arame ou a corrente, ou avançar mais devagar |
| Cordão largo demais, furando a chapa, com muito respingo | Velocidade do arame ou corrente alta, ou avanço lento demais | Baixar o arame ou a corrente, ou avançar mais rápido |
| Furos (poros) na superfície e dentro do cordão | Falta de gás ou gás insuficiente | Conferir cilindro, vazão, mangueira e bocal |
| Eletrodo grudando na peça ao abrir o arco | Corrente baixa ou arco curto demais (eletrodo) | Subir a corrente de 5 em 5 A |
| Eletrodo em brasa, poça mole demais e mordedura nas bordas | Corrente alta (eletrodo) | Baixar a corrente |
A Miller também aponta a falta de fusão como o defeito mais ligado a poça fria ou regulagem errada. O arco deve ficar na frente da poça, que ganha forma de gota. Quando a montagem tem folga grande, a tendência é compensar com mais calor e mais arame, e a chapa fura; a Miller indica baixar a velocidade do arame para esfriar a poça. Problemas de alimentação, como bico de contato de diâmetro errado, conduíte sujo ou pressão errada no rolete, também deixam o cordão irregular mesmo com a regulagem certa.
Qual é o passo a passo para regular a inversora MIG?
A ESAB recomenda uma ordem fixa, mudando um ajuste por vez e observando o resultado antes do próximo:
- Arame: escolher o tipo e o diâmetro pelo metal e pela espessura.
- Gás e vazão: escolher o gás pelo arame e regular a vazão em 10 a 12 L/min. Com vento leve ou porosidade, subir até 15 L/min, nunca mais que isso, porque a vazão alta puxa ar para dentro da poça.
- Polaridade: ligar a tocha conforme o arame (DC+ no sólido, DC− na maioria dos tubulares sem gás).
- Velocidade do arame: ajustar pela espessura, o que define a corrente.
- Tensão: ajustar até o arco chiar de forma contínua e o cordão sair plano.
- Comprimento livre do arame (stickout): manter de 10 a 12 mm com arame de 0,8 mm, segundo a ESAB. Arame para fora demais reduz a corrente e a proteção do gás; para dentro demais suja o bocal.
- Teste: soldar numa sobra da mesma chapa, na mesma posição, e corrigir pelo cordão.
No eletrodo revestido o roteiro é mais curto: escolher o eletrodo e o diâmetro, ligar a polaridade da ficha, começar no meio da faixa da caixa e ajustar de 5 em 5 A na sobra de chapa. As diferenças entre a inversora e a máquina transformadora estão no guia sobre a diferença entre máquina de solda e inversora, e os cuidados de cada metal no guia sobre qual inversora usar para aço, galvanizado, alumínio e inox.
Perguntas frequentes?
Quantos amperes usar para cada espessura de chapa?
A regra de partida da Miller é 1 ampere para cada milésimo de polegada de espessura, o que dá cerca de 40 A por milímetro de aço carbono. Chapa de 2 mm começa perto de 80 A e chapa de 3 mm perto de 120 A. O teste numa sobra da mesma chapa confirma o ajuste.
Na MIG, o que regula a corrente, a tensão ou o arame?
Na inversora MIG de tensão constante, a velocidade do arame define a corrente. A tensão define o comprimento do arco e a forma do cordão. Por isso a ESAB manda acertar primeiro a velocidade do arame pela espessura e depois a tensão pelo som do arco e pelo formato do cordão.
Como saber se a tensão está alta ou baixa na MIG?
Com tensão baixa, o arame bate na peça sem fundir direito, o arco estoura e o cordão sai alto e redondo, com muito respingo. Com tensão alta, o arco fica longo e instável e queima perto do bico. O arco certo faz um chiado rápido e contínuo, segundo a ESAB.
Qual amperagem usar no eletrodo 2,5 mm e 3,2 mm?
Pelas fichas da ESAB, o eletrodo E6013 OK 46.00 trabalha de 60 a 100 A no 2,5 mm e de 80 a 150 A no 3,2 mm. O E7018 OK 48.00 trabalha de 70 a 110 A no 2,5 mm e de 90 a 140 A no 3,2 mm. A faixa impressa na caixa do eletrodo vale sobre qualquer tabela genérica.
O que significa ciclo de trabalho de 30% a 200 A?
Significa que, numa janela de 10 minutos, a máquina solda 3 minutos seguidos a 200 A e precisa de 7 minutos para esfriar. Com corrente menor, o tempo de solda aumenta. Se o ciclo passar do limite, a proteção térmica desliga a máquina até ela esfriar.
Fontes?
- Miller Electric: MIG Welding, Setting the Correct Parameters
- ESAB: MIG Welding Machine Settings, Voltage, Wire Feed, Gas and Stickout
- Miller Electric: Five Steps to Improving Your Stick Welding Technique
- ESAB: The Art and Science of Stick Electrode Angle Control
- ESAB: OK 46.00 (E6013), ficha do produto
- ESAB: OK 48.00 (E7018), ficha do produto
- Miller Electric: Duty Cycle, What It Is and Why It's Important
- Miller Electric: Reduce Weld Rework With These Tips
Quantos amperes usar para cada espessura de chapa?
A regra de partida da Miller é 1 ampere para cada milésimo de polegada de espessura, o que dá cerca de 40 A por milímetro de aço carbono. Chapa de 2 mm começa perto de 80 A e chapa de 3 mm perto de 120 A. O teste numa sobra da mesma chapa confirma o ajuste.
Na MIG, o que regula a corrente, a tensão ou o arame?
Na inversora MIG de tensão constante, a velocidade do arame define a corrente. A tensão define o comprimento do arco e a forma do cordão. Por isso a ESAB manda acertar primeiro a velocidade do arame pela espessura e depois a tensão pelo som do arco e pelo formato do cordão.
Como saber se a tensão está alta ou baixa na MIG?
Com tensão baixa, o arame bate na peça sem fundir direito, o arco estoura e o cordão sai alto e redondo, com muito respingo. Com tensão alta, o arco fica longo e instável e queima perto do bico. O arco certo faz um chiado rápido e contínuo, segundo a ESAB.
Qual amperagem usar no eletrodo 2,5 mm e 3,2 mm?
Pelas fichas da ESAB, o eletrodo E6013 OK 46.00 trabalha de 60 a 100 A no 2,5 mm e de 80 a 150 A no 3,2 mm. O E7018 OK 48.00 trabalha de 70 a 110 A no 2,5 mm e de 90 a 140 A no 3,2 mm. A faixa impressa na caixa do eletrodo vale sobre qualquer tabela genérica.
O que significa ciclo de trabalho de 30% a 200 A?
Significa que, numa janela de 10 minutos, a máquina solda 3 minutos seguidos a 200 A e precisa de 7 minutos para esfriar. Com corrente menor, o tempo de solda aumenta. Se o ciclo passar do limite, a proteção térmica desliga a máquina até ela esfriar.
Referências
- Miller Electric, MIG Welding, Setting the Correct Parameters
- ESAB, MIG Welding Machine Settings, Voltage, Wire Feed, Gas and Stickout
- Miller Electric, Five Steps to Improving Your Stick Welding Technique
- ESAB, The Art and Science of Stick Electrode Angle Control
- ESAB, OK 46.00 (E6013), ficha do produto
- ESAB, OK 48.00 (E7018), ficha do produto
- Miller Electric, Duty Cycle, What It Is and Why It's Important
- Miller Electric, Reduce Weld Rework With These Tips